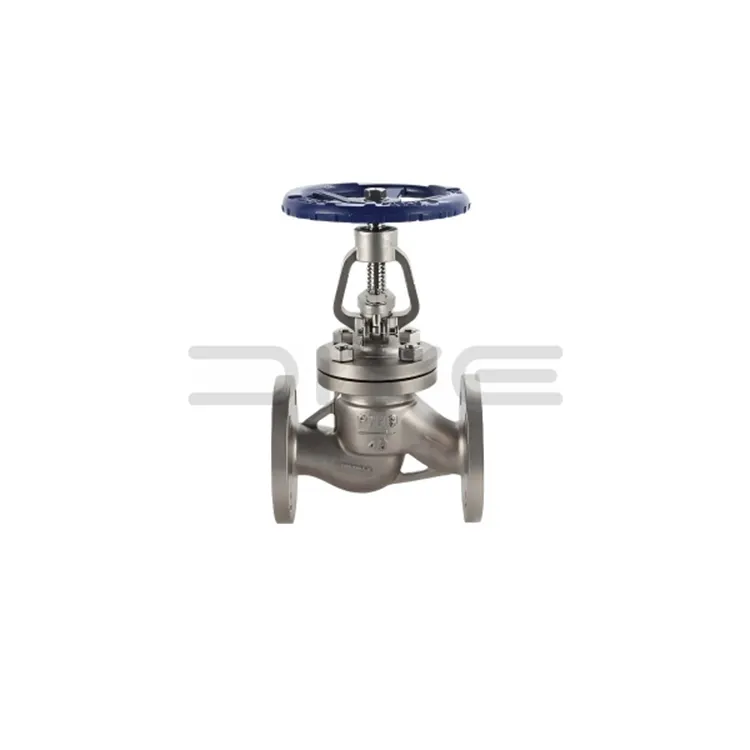
การเลือกเกรดสแตนเลสสำหรับวาล์วประตู
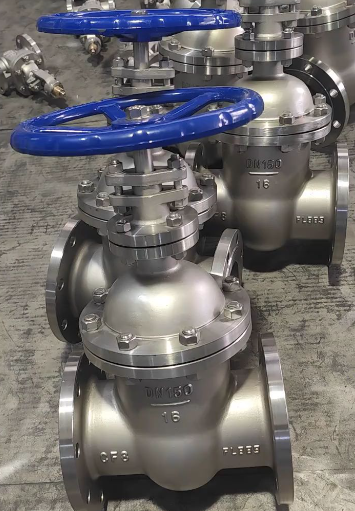
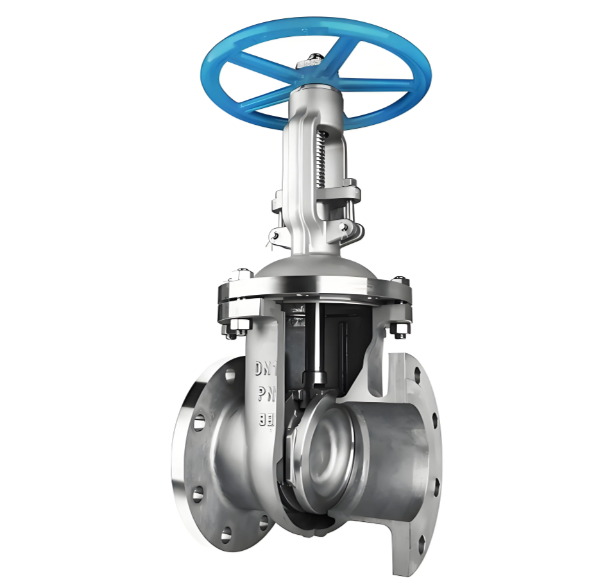
การเลือกเกรดวัสดุสำหรับวาล์วประตูสแตนเลส การเลือกเกรดวัสดุสำหรับวาล์วประตูสแตนเลสนั้นพิจารณาจากคุณลักษณะของตัวกลาง ร่วมกับเงื่อนไขการให้บริการของแรงดันอุณหภูมิ เกรดการหล่อที่ใช้กันอย่างแพร่หลายสามเกรดมีดังต่อไปนี้:
CF8 (สแตนเลส 304):เหมาะสำหรับตัวกลางที่มีฤทธิ์กัดกร่อนเล็กน้อย เช่น กรดไนตริกเจือจาง และกรดอินทรีย์ สามารถทนต่ออุณหภูมิการทำงานได้สูงถึง 400°C และให้ประสิทธิภาพที่คุ้มค่าที่สุด
CF8M (สแตนเลส 316):ออกแบบมาสำหรับบริการที่มีฤทธิ์กัดกร่อนปานกลาง รวมถึงกรดซัลฟิวริกเจือจาง กรดฟอสฟอริก และน้ำทะเล อุณหภูมิในการทำงานสูงสุดถึง 450°C; การเติมโมลิบดีนัมจะช่วยเพิ่มความต้านทานต่อการกัดกร่อนแบบรูพรุนได้อย่างมาก
CF3M (สแตนเลส 316L คาร์บอนต่ำพิเศษ):เหมาะสำหรับงานเชื่อม ปริมาณคาร์บอนจะถูกเก็บไว้ต่ำกว่า 0.03% ซึ่งป้องกันการกัดกร่อนตามขอบเกรนภายในโซนที่ได้รับผลกระทบจากความร้อนจากการเชื่อมได้อย่างมีประสิทธิภาพ
สำหรับสภาวะการทำงานพิเศษ มีเกรดทางเลือกให้เลือก:
CF8C (สแตนเลส 347):การเติมไนโอเบียมทำให้คาร์บอนคงตัวและให้ความต้านทานที่ดีเยี่ยมต่อการกัดกร่อนตามขอบเกรนที่อุณหภูมิสูง
CN7M (อัลลอย 20):สูตรพิเศษสำหรับการให้บริการกรดซัลฟิวริกเข้มข้นแบบร้อน
ขั้นตอนการเลือกเกรด:
ยืนยันประเภทและความเข้มข้นของตัวกลางในกระบวนการ
โปรดดูคู่มือการต้านทานการกัดกร่อนเพื่อตรวจสอบความเข้ากันได้ของการกัดกร่อนของเกรดที่ต้องการ
กำหนดพารามิเตอร์อุณหภูมิและความดันในการทำงาน
คัดเกรดเกรดที่ตรงตามข้อกำหนดทั้งด้านการกัดกร่อนและอุณหภูมิแรงดัน
ลักษณะการหล่อและการตัดเฉือนของวาล์วประตูสแตนเลสวิธีการหล่อวาล์วประตูเหล็กสเตนเลสแตกต่างอย่างมากจากวาล์วประตูเหล็กคาร์บอน
เหล็กกล้าไร้สนิมมีความลื่นไหลของโลหะหลอมเหลวน้อยกว่าเมื่อเทียบกับเหล็กกล้าคาร์บอน อุณหภูมิในการเทต้องเพิ่มขึ้น 50-80°C เพื่อให้การเติมแม่พิมพ์สมบูรณ์ อย่างไรก็ตาม อุณหภูมิที่มากเกินไปจะทำให้โครงสร้างเกรนหยาบและความแข็งแรงเชิงกลลดลง
สเตนเลสยังมีการหดตัวสูงกว่าเหล็กกล้าคาร์บอนประมาณ 1.5 เท่า ตัวยกที่ใหญ่ขึ้นจึงจำเป็นในการออกแบบระบบเกตติ้งเพื่อลดช่องการหดตัวที่รุนแรง เกล็ดพื้นผิวที่แข็งขึ้นจะก่อตัวขึ้นในระหว่างการหล่อ ทำให้การเขย่าและการเจียรต้องใช้แรงงานมากขึ้น
ในกระบวนการตัดเฉือน เหล็กกล้าไร้สนิมมีความสามารถในการขึ้นรูปต่ำและมีแนวโน้มที่จะทำให้งานแข็งตัวสูง ซึ่งจะทำให้เครื่องมือสึกหรอเร็วขึ้น มาตรการรับมือในทางปฏิบัติ ได้แก่ การใช้เครื่องมือตัดซีเมนต์คาร์ไบด์ซีรีส์ YG การลดความเร็วตัดลงเหลือ 60-70% ของค่าทั่วไปสำหรับเหล็กกล้าคาร์บอน และใช้อัตราป้อนที่สูงขึ้นเพื่อหลีกเลี่ยงไม่ให้เครื่องมือค้างบนชั้นพื้นผิวที่แข็งตัวขณะทำงาน
ควรให้ความสนใจเป็นพิเศษกับพื้นผิวซีลที่หันหน้าเข้าหากันแข็ง ค่าสัมประสิทธิ์การขยายตัวทางความร้อนที่ไม่ตรงกันระหว่างโลหะฐานที่ทำจากสเตนเลสสตีลและคราบสะสมที่ผิวหน้าแข็งแบบสเตลไลต์อาจทำให้เกิดความเค้นตกค้างและการบิดเบี้ยวของส่วนประกอบหลังการเชื่อม การรักษาพื้นผิวและการสร้างฟิล์มสำหรับวาล์วประตูสเตนเลสสตีล แม้ว่าเหล็กสเตนเลสจะทนทานต่อการกัดกร่อนภายใน แต่การตกแต่งพื้นผิวที่เหมาะสมและการสร้างฟิล์มยังคงมีความสำคัญต่ออายุการใช้งานที่เชื่อถือได้
การรักษาพื้นผิวภายใน:
เส้นทางการไหลภายในได้รับการทำความสะอาดด้วยแรงระเบิดเพื่อขจัดตะกรันการหล่อและทรายที่ตกค้าง จากนั้น ส่วนประกอบจะได้รับการบำบัดด้วยสารละลายทู่ของกรดไนตริกไฮโดรฟลูออริกผสม การบำบัดนี้จะช่วยขจัดการปนเปื้อนที่ปราศจากเหล็กบนพื้นผิว และสร้างฟิล์มพาสซีฟโครเมียมออกไซด์ที่มีความหนาแน่นสม่ำเสมอและมีความหนา 2-5 นาโนเมตร ซึ่งเป็นแนวกั้นหลักที่ช่วยป้องกันการกัดกร่อน
คุณภาพการทู่ได้รับการตรวจสอบโดยการทดสอบจุดสีน้ำเงิน: ใช้สารละลายทดสอบ (โพแทสเซียม เฟอร์ริไซยาไนด์บวกกับกรดไนตริก) ลงบนพื้นผิว ผลลัพธ์ที่ผ่านไม่แสดงการเปลี่ยนสีน้ำเงินภายใน 30 วินาที จุดสีน้ำเงินบ่งบอกถึงการปนเปื้อนของเหล็กอิสระที่ตกค้าง
การรักษาพื้นผิวภายนอก:
โดยปกติแล้ว วาล์วประตูสแตนเลสไม่จำเป็นต้องเคลือบสีภายนอก เนื่องจากมีความต้านทานการกัดกร่อนในชั้นบรรยากาศที่ดี เมื่อข้อกำหนดจำเพาะของโครงการกำหนดให้ทาสีมาร์ก จะต้องทาไพรเมอร์อีพอกซีก่อนเพื่อแก้ปัญหาการยึดเกาะของสีที่ไม่ดีบนพื้นผิวสเตนเลสสตีลเรียบๆ ตามด้วยการทาทับหน้า
ใบหน้าซีลหน้าแปลนเคลือบด้วยจาระบีป้องกันสนิมเพื่อการปกป้องชั่วคราวระหว่างการขนส่งและการเก็บรักษา หลีกเลี่ยงจุดสนิมบนพื้นผิวที่อาจส่งผลต่อประสิทธิภาพการซีล
ข่าวที่เกี่ยวข้อง
- วาล์วประตูเหล็กหลอมคืออะไร และรองรับการควบคุมการไหลของอุตสาหกรรมที่เชื่อถือได้ได้อย่างไร
- สเตนเลสสตีล ANSI 150LB Flanged Y Strainer เพื่อการกรองทางท่อที่เชื่อถือได้
- กระบวนการทดสอบที่สมบูรณ์ของบอลวาล์วสแตนเลส | การตรวจสอบมาตรฐานและการประกันคุณภาพ
- บัตเตอร์ฟลายวาล์วสุขาภิบาล 3 ชิ้นสำหรับระบบควบคุมของไหลที่ถูกสุขลักษณะ
- แนวโน้มเช็ควาล์วของสหภาพสุขาภิบาลในกระบวนการแปรรูปของไหลที่ถูกสุขลักษณะสมัยใหม่
- บอลวาล์วหน้าแปลนสองชิ้น: หลักการโครงสร้าง กฎการติดตั้ง และข้อจำกัดในการใช้งาน
ฝากข้อความถึงฉัน